Cos'è una macchina vulcanizzatrice? La risposta breve
Una macchina vulcanizzatrice è una pressa che converte il composto di gomma non polimerizzato in un pezzo finito forte, elastico e resistente al calore applicando calore, pressione e tempo controllati. La macchina innesca la reazione di reticolazione all'interno della gomma, normalmente attraverso sistemi di polimerizzazione a zolfo o perossido, e tale reazione è ciò che separa un foglio di mescola modellabile da un vero e proprio manufatto in gomma. Se hai intenzione di produrre suole per scarpe, O-ring, guarnizioni, tubi flessibili o supporti antivibranti, la macchina vulcanizzatrice è il cuore della tua linea di produzione.
Pensatela in questo modo: prima della vulcanizzazione, la gomma si comporta come una morbida plastilina; dopo la vulcanizzazione, diventa il materiale resiliente che assorbe le vibrazioni, sigilla i fluidi e sopravvive al calore e alle intemperie. Durante il processo, la maggior parte dei composti vulcanizzati con zolfo vengono trattenuti 140-170°C , sistemi di perossidi a 160-200°C e composti speciali come FKM e silicone a 170-250°C . Una macchina che non è in grado di mantenere queste finestre produrrà parti morbide, appiccicose o fragili, non importa quanto sia buono il composto.
La conclusione è semplice: la tua macchina vulcanizzatrice decide il dimensioni finali, durezza, compression set e durabilità a lungo termine di ogni parte spedita. Miscelazione, macinazione e preformatura servono per alimentare questa fase finale, quindi prendi la macchina prima di costruire il resto del processo attorno ad essa.
- Temperatura: 140-250 °C a seconda del composto e del suo sistema di polimerizzazione.
- Pressione: solitamente 15-40MPa sull'area della parte proiettata durante la polimerizzazione.
- Tempo: da pochi minuti per guarnizioni sottili a 40-60 minuti per blocchi spessi.
Come funziona la vulcanizzazione: calore, pressione e tempo
La chimica diventa più facile da comprendere se si confronta la gomma con una ciotola di spaghetti aggrovigliati. Nei composti solforati, il calore rompe gli anelli di zolfo e crea ponti tra le catene polimeriche di NR, SBR, EPDM o NBR. I sistemi a perossido creano invece collegamenti diretti carbonio-carbonio. Il risultato è una rete tridimensionale che conferisce alla gomma elasticità, resistenza chimica e capacità di mantenere la sua forma sotto carico costante. Gli acceleratori e gli attivatori della cura come l'ossido di zinco e l'acido stearico controllano la velocità con cui si forma la rete, motivo per cui la ricetta del composto è importante tanto quanto le impostazioni della macchina.
Tre variabili controllano il successo: temperatura, pressione e tempo. La temperatura guida la reazione chimica; la pressione spinge fuori l'aria e forza il composto in ogni cavità; il tempo determina quanto completamente termina la reazione. La gomma non polimerizzata è poco resistente e ha un rimbalzo scarso; la gomma troppo polimerizzata diventa dura e soggetta a screpolature.
Il tempo di indurimento pratico segue una vecchia regola di fabbrica di circa 3-5 minuti per millimetro dello spessore della gomma piena alle temperature tipiche di stampaggio. Un blocco antiurto da 12 mm può quindi richiedere 40-60 minuti, mentre una guarnizione da 2 mm polimerizza in meno di 10 minuti. Le parti più spesse richiedono anche un riscaldamento più lento per evitare superfici bruciate e centri non polimerizzati.
| Metodo di riscaldamento | Intervallo di temperatura pratico | Uniformità tipica | Più adatto per |
|---|---|---|---|
| Vapore | 120-180°C | /-5°C | Sezioni spesse, autoclavi |
| Olio caldo | Fino a 250°C | /-2°C | Piastre che necessitano di elevata uniformità |
| Cartuccia elettrica | Fino a 300°C | /-3°C con controllo PID | Piccoli piani, macchine ad iniezione |
Principali tipologie di macchine vulcanizzatrici
Non tutti i prodotti in gomma possono essere polimerizzati allo stesso modo. La geometria del pezzo, il volume annuale e lo stile dello stampo ti indicheranno uno dei quattro tipi di macchina.
Pressa idraulica per polimerizzazione (stampaggio a compressione)
Il cavallo di battaglia dell’industria della gomma. Un pezzo grezzo o un nastro non polimerizzato viene caricato in uno stampo aperto, la piastra si chiude sotto pressione idraulica e il calore passa attraverso lo stampo nel composto. Le presse a più vani impilano diversi livelli di stampo per aumentare la produzione e, poiché gli stampi sono relativamente semplici, questo tipo rimane la prima scelta per cuscinetti, guarnizioni, suole di scarpe e guarnizioni per uso generale. I due dati critici per l'acquisto sono la dimensione della piastra e il tonnellaggio.
Pressa per vulcanizzazione sotto vuoto
L'aria intrappolata provoca bolle e angoli vuoti, soprattutto negli stampi con nervature sottili, cavità profonde o inserti metallici. Una pressa di vulcanizzazione sotto vuoto evacua la camera prima che lo stampo si chiuda completamente, eliminando la maggior parte dei difetti legati all'aria. Un'opzione di facile utilizzo in questa categoria è a pressa a caldo sottovuoto con recinzione completa, evacuazione programmabile e controllo della temperatura PID su ciascuna piastra.
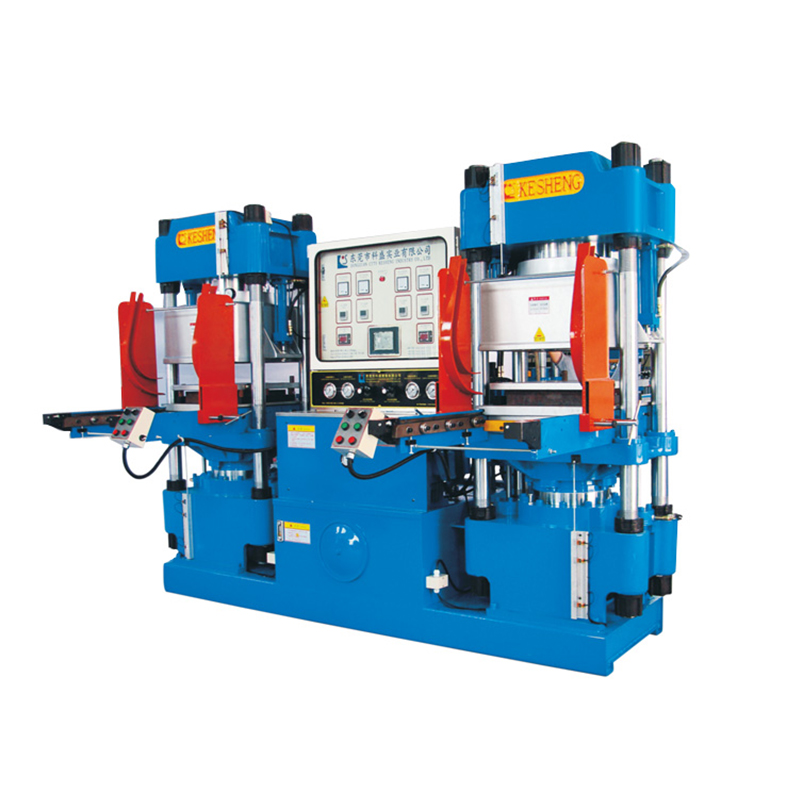 Produttori e fornitori di presse a caldo sottovuoto personalizzate Questa macchina è una macchina vulcanizzatrice per vari prodotti in gomma e plastica. Ha le funzioni di bloccaggio dello stampo di temporizzazione, pre automatico ... Visualizza il prodotto →
Macchina per lo stampaggio ad iniezione di gomma
Una macchina ad iniezione plastifica il composto in un gruppo a vite o stantuffo e lo inietta direttamente in uno stampo chiuso sotto pressione. Non è più necessario prepesare i pezzi grezzi o aprire lo stampo per caricarli, il che riduce i cicli e le bave. Le macchine verticali brillano di parti metalliche incollate come paraolio e molle pneumatiche; le macchine orizzontali sono adatte a pezzi stampati più grandi e ad una maggiore produttività. I produttori di tenute che passano dalla compressione all'iniezione spesso vedono diminuire notevolmente il costo della manodopera sugli stessi codici. Per questo motivo, il ns macchina per iniezione di gomma verticale o orizzontale è costruito pensando al cambio rapido del materiale e al controllo ripetibile del tiro.
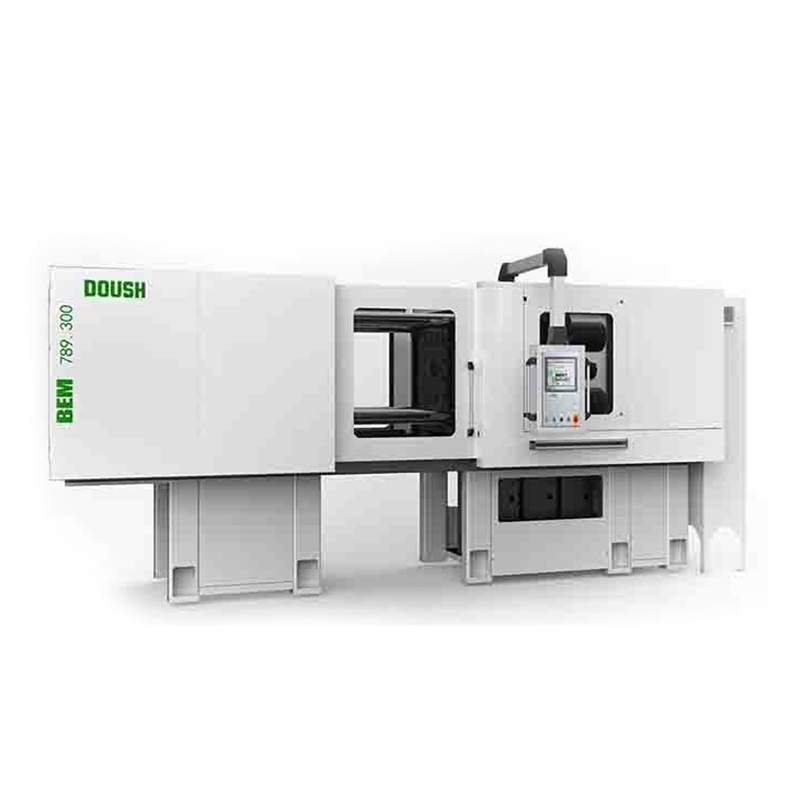 Produttori e fornitori di macchine per iniezione di gomma verticali/orizzontali personalizzate È una tecnologia per la produzione di prodotti stampati in gomma. Viene utilizzato principalmente nella produzione di prodotti stampati in gomma, come e... Visualizza il prodotto →
Autoclavi e Linee di polimerizzazione continue
Profili lunghi, tubi flessibili e cavi non possono essere inseriti tra le piastre piane. Questi prodotti polimerizzano all'interno di autoclavi riempite con vapore ad alta pressione o su linee continue che combinano l'estrusione con il riscaldamento a microonde, ad aria calda o in bagno di sale. In questi sistemi, la velocità di produzione è determinata dalla lunghezza della zona di riscaldamento e dall'accuratezza del controllo della temperatura piuttosto che dal tonnellaggio della pressa.
| Tipo di macchina | Prodotti Tipici | Caratteristiche del ciclo | Vantaggio principale |
|---|---|---|---|
| Pressa per compressione | Guarnizioni, tamponi, suole di scarpe | Minuti per ciclo, orientati al batch | Basso costo dello stampo, flessibilità |
| Pressa sottovuoto | Guarnizioni di precisione, inserti incollati | Leggermente più lungo a causa dell'evacuazione | Meno difetti d'aria, densità costante |
| Macchina per iniezione | O-ring, connettori, parti ad alto volume | Ciclo di iniezione e polimerizzazione veloce | Ripetibilità, meno flash, bassa manodopera |
| Autoclave o Linea Continua | Tubi, cavi, profili | Continuo o batch per carico | Lunghe lunghezze polimerizzate uniformemente |
Come scegliere la macchina vulcanizzatrice giusta
La scelta di una pressa parte dal pezzo finito, non da un catalogo prodotti. Rispondi a cinque domande prima di richiedere un preventivo.
- Qual è l'area proiettata della parte più grande? Il tonnellaggio della pressa è uguale all'area prevista moltiplicata per la pressione di stampaggio. Una parte di 400 mm x 400 mm copre 0,16 m²; a 25 MPa occorrono 4,0 MN, circa 408 tonnellate. L'aggiunta di un margine del 10-15% porta ad una pressa da 450-500 tonnellate.
- Qual è la temperatura massima di polimerizzazione necessaria per il tuo composto? Se la scheda tecnica richiede più di 200 °C, evitare il riscaldamento a vapore a bassa pressione e scegliere invece il riscaldamento a cartuccia elettrica o ad olio caldo.
- Quante cavità porterà lo stampo? Gli stampi multi-cavità rilevano immediatamente qualsiasi temperatura irregolare della piastra, quindi richiedere una lettura dell'uniformità della temperatura alla temperatura di lavoro, non solo al minimo.
- I tuoi pezzi contengono inserti o necessitano di vuoto? Le guarnizioni incollate, i paraolio e le parti della molla pneumatica traggono quasi sempre vantaggio dalle macchine a vuoto o a iniezione.
- Qual è il volume di produzione per turno? Lo stampaggio a compressione mantiene bassi i costi degli utensili; lo stampaggio a iniezione comporta risparmi in termini di tempi di ciclo e manodopera quando i volumi crescono.
Non fermarti al prezzo di preventivo. Budget per un test con il tuo composto e verifica come il fornitore misura la temperatura e il parallelismo della piastra prima della spedizione. Abbiamo trascorso più di 15 anni costruendo miscelatori, mulini, preformatori e presse per polimerizzazione e ogni unità che forniamo viene testata per l'uniformità della temperatura e la stabilità della pressione prima del confezionamento. Se non sei sicuro di quale categoria sia adatta ai tuoi prodotti, consulta la nostra catalogo completo di macchinari e discuti i tuoi stampi con il nostro staff tecnico prima di ordinare.
| Parametro | Perché è importante | Cosa verificare |
|---|---|---|
| Dimensioni della piastra | Definisce le dimensioni massime dello stampo | Confrontalo con il tuo stampo più grande più spazio |
| Tonnellaggio nominale | Determina lo spessore della bava e la densità della parte | Calcolare dall'area proiettata; richiedere un rapporto di prova |
| Intervallo di temperatura | Deve coprire la finestra di cura del tuo composto | Confermare il limite superiore con il margine di riscaldamento |
| Uniformità della temperatura | Influisce sulla coerenza del ciclo e sul tasso di scarto | Richiedere una misurazione su 9 punti alla temperatura di lavoro |
| Luce del giorno e ictus | Determina l'altezza dello stampo e lo spazio di sformatura | Misura rispetto allo stampo più spesso |
| Sistema di controllo | I negozi curano le ricette e proteggono la qualità | Cerca l'HMI con timer, allarmi e registrazione dati |
| Hardware di sicurezza | Previene gli infortuni durante il caricamento e la sformatura | Controllare i comandi a due mani, le protezioni e le barriere fotoelettriche |
Dove vengono utilizzate le macchine per vulcanizzazione: esempi di settore
Le macchine per vulcanizzazione compaiono in ogni industria dei prodotti in gomma. Il filo conduttore è la necessità di elasticità, prestazioni di tenuta e resistenza al calore o agli agenti atmosferici in condizioni di servizio reali.
- Suole per scarpe in gomma e calzature sportive: i calzaturifici polimerizzano le suole in gomma contro le intersuole in EVA e le macchine multistazione mantengono la linea in funzione. Molti usano il nostro pressa per suole in gomma completamente automatica
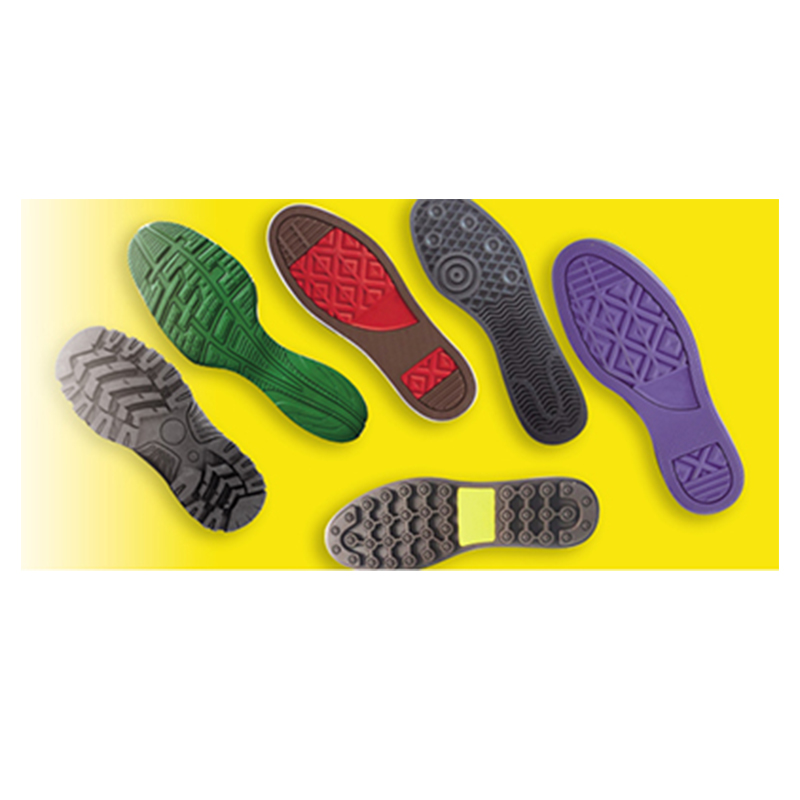 Produttori di presse per stampaggio suole in gomma completamente automatiche personalizzate, Suppli Macchina per la formatura della pressa a caldo in gomma completamente automatica Descrizione del prodotto1. La struttura automatica dello stampo scorrevole e della rotazione dello stampo può... Visualizza il prodotto → per polimerizzare più suole per ciclo con distribuzione uniforme della pressione.
- O-ring e guarnizioni: queste piccole parti si basano su uno stretto controllo della temperatura e su una chiusura precisa dello stampo; presse a vuoto e macchine ad iniezione dominano questa categoria.
- Paraolio e molle ad aria: gli inserti metallici vengono caricati, la gomma viene iniettata o stampata a compressione attorno ad essi e il legame si forma durante lo stesso ciclo di polimerizzazione.
- Tubi flessibili, profili e isolamento dei cavi: linee continue o autoclavi sostituiscono le presse piane.
- Supporti antivibranti e rulli: le sezioni spesse richiedono cicli lunghi e gradienti di temperatura attenti.
- Articoli sportivi come palline da tennis: il nucleo della sfera viene sottoposto a polimerizzazione termica prima della fase di avvolgimento del feltro ed esistono linee complete per gestire tale processo.
Dopo la polimerizzazione, la maggior parte delle parti stampate presenta ancora bave sulla linea di giunzione. La rifilatura manuale o il burattamento in una camera criogenica di sbavatura puliscono la parte senza danneggiarne la superficie di tenuta. Pianificare questa fase di finitura insieme alla selezione della pressa, poiché il volume dell'evaporazione dipende dal design dello stampo e dalla precisione della pressa.
Sicurezza e manutenzione: cosa dovrebbe sapere ogni responsabile di produzione
Una macchina vulcanizzatrice combina calore elevato, forza idraulica pesante e grandi piastre mobili. Se rispettato, garantisce anni di servizio senza problemi; se ignorato, può ferire gli operatori e rovinare la produzione in un turno.
Elementi essenziali di sicurezza per ogni linea di stampa
- Installare pulsanti di funzionamento a due mani o barriere fotoelettriche in modo che la pressa non possa chiudersi mentre un operatore sta entrando nello stampo.
- Utilizzare le procedure di lockout/tagout prima che qualcuno pulisca le piastre o cambi gli stampi.
- Sostituire i tubi idraulici al primo segno di usura. Un sottile getto d'olio che fuoriesce sotto pressione può penetrare nella pelle e richiede cure mediche immediate.
- Indossare guanti resistenti al calore approvati e una protezione per il viso durante il caricamento dei grezzi e la rimozione delle parti polimerizzate.
- Mantieni l'area dello stampo libera da attrezzi e scarti di composto e non disattivare mai un interruttore di sicurezza per risparmiare qualche secondo.
Un ritmo pratico di manutenzione
- Controllare mensilmente il parallelismo delle piastre con un comparatore e mantenerlo all'interno 0,05 mm al metro ; le piastre deformate creano uno spessore della parte irregolare.
- Misurare la temperatura della piastra su nove punti ogni tre mesi; aspettarsi una deviazione all'interno /-3 °C alla temperatura impostata.
- Sostituire l'olio idraulico e i filtri nei tempi previsti, in genere ogni 2.000 ore di funzionamento e controllare la presenza di acqua o sporco nel serbatoio.
- Calibrare i sensori di temperatura ogni sei mesi; un sensore alla deriva spreca più materiale della maggior parte dei guasti meccanici.
- Ispezionare le cartucce di riscaldamento, i tubi dell'olio e le guarnizioni del vapore durante la lista di controllo per l'avvio del turno.
- Testare settimanalmente i comandi a due mani, le barriere fotoelettriche e gli arresti di emergenza e tenere una registrazione scritta.
Segui questo ritmo e una stampa ben costruita dovrebbe correre 15-20 anni . Nella nostra esperienza, i guasti prematuri sono riconducibili all'acquisto in base al solo prezzo, al mancato controllo dell'uniformità della temperatura o al deterioramento dell'olio idraulico. Informa il tuo fornitore del composto, dello stampo e dello schema di cambio e riceverai una macchina che soddisfa ancora il tuo obiettivo di qualità a cinque anni dall'installazione.
Domande frequenti sulle macchine per vulcanizzazione
Qual è la differenza tra una pressa vulcanizzatrice e una macchina per lo stampaggio a iniezione della gomma?
Una pressa vulcanizzante, ovvero la classica pressa a compressione, polimerizza un pezzo grezzo pre-posizionato all'interno di uno stampo aperto. Una macchina ad iniezione plastifica il composto e lo inietta prima in uno stampo chiuso, quindi lo polimerizza. L'iniezione offre cicli più brevi, meno bave e un migliore riempimento della cavità, ma i suoi stampi costano di più e la configurazione è più complessa.
Quale temperatura e pressione dovrebbe raggiungere una macchina vulcanizzatrice?
La maggior parte delle mescole di gomma polimerizza tra 140 e 200 °C; I gradi FKM e silicone possono richiedere fino a 250 °C. La pressione di stampaggio tipica sull'area della parte proiettata è 15-40 MPa , con parti più spesse o più complesse che richiedono un tonnellaggio maggiore.
Quanto tempo impiega la gomma per vulcanizzare in una pressa?
La regola pratica è 3-5 minuti per millimetro di spessore solido, adeguato alla curva di polimerizzazione del composto. Una guarnizione sottile può polimerizzare in 4-8 minuti, mentre un supporto spesso può durare 40-60 minuti. Confermare sempre con un test del reometro per la polimerizzazione per il composto specifico.
Perché dovrei utilizzare una pressa vulcanizzante sotto vuoto?
Il vuoto rimuove l'aria dalla cavità dello stampo prima della chiusura completa. Ciò significa meno bolle, migliore riempimento degli angoli e densità più uniforme, il che è importante per guarnizioni, inserti incollati e parti con geometria complessa.
Una macchina può vulcanizzare diverse mescole di gomma?
Sì, purché la temperatura massima della macchina copra la finestra di polimerizzazione di ciascun composto. Mantieni separati i materiali trattati con zolfo e perossido pulendo lo stampo tra un lotto e l'altro e passa da una pressa all'altra anziché utilizzare materiali incompatibili nello stesso giorno senza una pulizia approfondita.
Cosa accorcia la vita di una macchina vulcanizzatrice?
I soliti colpevoli operano oltre il tonnellaggio nominale, utilizzano temperature non uniformi delle piastre senza correzione, ignorano lo stato dell'olio idraulico e saltano i controlli di parallelismo. Una routine di manutenzione programmata basata sulle ore di funzionamento, non sui mesi di calendario, è l'assicurazione più economica che puoi acquistare.

