Comprendere il processo di stampaggio della gomma
Quando un responsabile della produzione progetta una nuova linea di parti in gomma, la prima decisione non è quale pressa acquistare ma quale processo di stampaggio si adatta agli obiettivi di geometria, volume e tolleranza della parte. Questa scelta influisce sul tempo di ciclo, sul costo degli utensili e sulla necessità di operazioni secondarie come la rifilatura. In pratica, il processo di stampaggio della gomma è una sequenza di mescolatura, preformatura, riscaldamento e applicazione di pressione, seguita da indurimento e finitura. Ogni fase ha un'influenza misurabile sulla qualità della parte finale. Una regola pratica derivata dalla relazione Arrhenius è questa un aumento di 10°C della temperatura dello stampo può ridurre il tempo di vulcanizzazione di circa il 15% per un tipico composto trattato con zolfo, fornendo ai progettisti una rapida stima di come un aggiornamento della piastra riscaldata influirà sulla produzione. Comprendere queste dipendenze prima di mettere in servizio una linea è il modo più affidabile per evitare scarti e rilavorazioni inutili.
Fasi chiave nel processo di stampaggio della gomma
Composizione e miscelazione
Il processo inizia con un composto che mescola il polimero a base di gomma con riempitivi, plastificanti, agenti indurenti e altri additivi. La miscelazione deve essere uniforme perché una scarsa dispersione crea zone deboli localizzate che si manifestano con ridotta resistenza allo strappo o rottura prematura. I compoundatori utilizzano un miscelatore interno o un mulino di miscelazione aperto per ottenere una miscela coerente. Il composto viene quindi conservato in un'unità di raffreddamento batch-off o in un ambiente controllato prima di passare alla fase successiva.
Preformatura
Per lo stampaggio a compressione e trasferimento, il composto viene pesato e modellato in una preforma che corrisponde al volume della cavità dello stampo. Le preforme possono essere tagliate da una lastra o prodotte da una preformatrice di precisione alimentata a freddo. La corretta dimensione della preforma è importante: troppo materiale provoca bave, troppo poco porta a un riempimento incompleto. Prima della preformatura, un filtro in gomma ad alimentazione calda migliora la purezza del materiale rimuovendo i contaminanti, come dettagliato nel nostro articolo tecnico.
Caricamento dello stampo
La preforma viene posizionata nella cavità dello stampo, manualmente o tramite un sistema pick-and-place automatizzato. Nello stampaggio a trasferimento, il composto viene caricato in un recipiente e poi spinto attraverso un canale di colata nelle cavità. La coerenza del caricamento influisce direttamente sulla ripetibilità della bava e dimensionale, soprattutto negli strumenti multi-cavità.
Riscaldamento, pressione e polimerizzazione
Lo stampo si chiude ed il composto viene riscaldato e pressato. Il calore fa sì che il sistema di polimerizzazione reticoli le molecole di gomma, trasformando una massa plastica in una parte elastica. La pressione aiuta il materiale a fluire in ogni dettaglio della cavità e comprime l'eventuale aria intrappolata. Il tempo di permanenza alla temperatura di maturazione è fissato dalla ricetta della mescola; interrompere troppo presto le polimerizzazioni insufficienti, interrompere troppo tardi le polimerizzazioni eccessive e può degradare il polimero.
Sformatura e Finitura
Dopo la polimerizzazione, la pressa si apre e la parte viene rimossa. La maggior parte delle parti stampate presenta una sottile linea di sbavatura sulla linea di giunzione che deve essere rifilata o sbavata con una sbavatrice criogenica. La finitura rimuove anche i sistemi di canali ed eventuali residui di canale di colata. La parte viene quindi ispezionata visivamente e controllata dimensionalmente.
Principali tipologie di processi di stampaggio della gomma
| Caratteristico | Stampaggio a compressione | Stampaggio a trasferimento | Stampaggio ad iniezione |
|---|---|---|---|
| Tempo di ciclo tipico | 2–10 minuti | 1–5 minuti | 0,5–3 minuti |
| Costo degli utensili | Il più basso | Medio | Il più alto |
| Tolleranza dimensionale | ±0,3 mm | ±0,2 mm | ±0,1 mm |
| Adatto per | Parti di grandi dimensioni, volume ridotto | Piccole parti con inserti | Parti complesse e ad alto volume |
Stampaggio a compressione
Lo stampaggio a compressione è il metodo più semplice ed economico. La preforma viene posizionata direttamente nella cavità aperta, quindi lo stampo si chiude e spinge il composto in forma sotto calore. È ampiamente utilizzato per parti semplici e di grandi dimensioni come diaframmi, guarnizioni e tenute per carichi pesanti. L'aria può rimanere intrappolata durante la chiusura, quindi una pressa a compressione assistita da vuoto è spesso preferita per le parti che richiedono una chiusura ermetica. Per le parti stampate a compressione che necessitano dell'assistenza del vuoto per rimuovere l'aria intrappolata, una macchina per stampaggio a caldo sottovuoto è una scelta efficace.
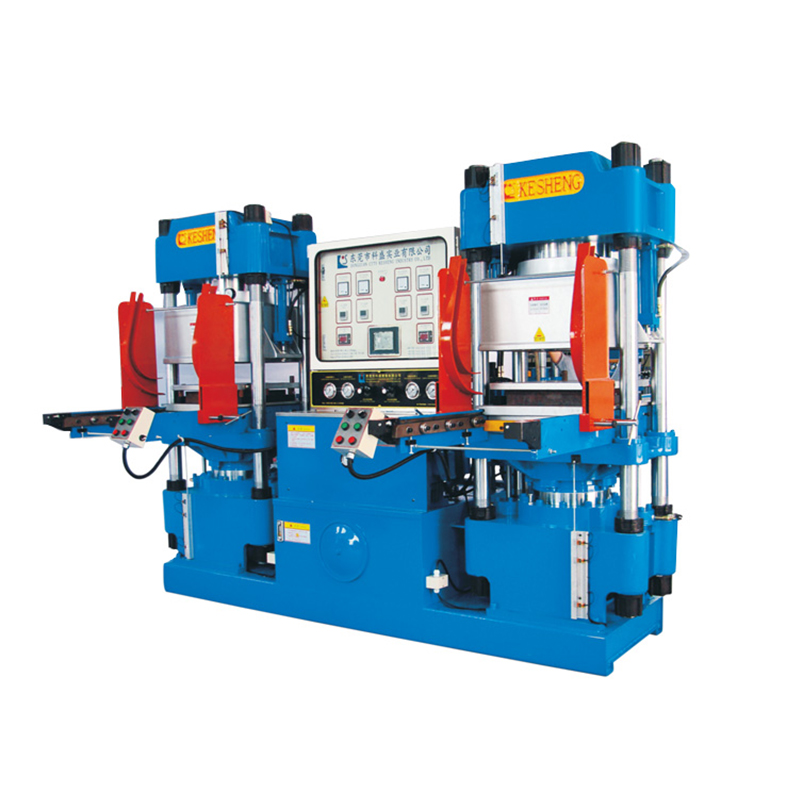 Pressa a caldo sottovuoto per vulcanizzazione di gomma e plastica Questa macchina vulcanizzatrice offre bloccaggio temporizzato dello stampo, rifornimento automatico della pressione e controllo della temperatura, rendendola adatta per prodotti in gomma e plastica. È particolarmente efficace quando è necessaria l'assistenza del vuoto per rimuovere l'aria intrappolata durante lo stampaggio a compressione. Visualizza il prodotto →
Stampaggio a trasferimento
Lo stampaggio a trasferimento è un ibrido che combina una camera preriscaldata separata con una cavità chiusa. Il composto viene caricato in una pentola e trasferito attraverso una materozza nelle cavità dello stampo. A differenza dello stampaggio a compressione, la parte polimerizza completamente all'interno dello stampo chiuso, il che consente tolleranze più strette e la rende adatta per parti con inserti metallici. Lo stampaggio a trasferimento ha costi di attrezzatura leggermente più elevati ma è comunque meno costoso dello stampaggio a iniezione.
Stampaggio ad iniezione
Lo stampaggio a iniezione è il processo di stampaggio della gomma più veloce e automatizzato. Il composto non polimerizzato viene alimentato da un estrusore a vite in un cilindro riscaldato e quindi iniettato nello stampo bloccato ad alta pressione. I tempi di ciclo sono brevi, le tolleranze sono strette e gli utensili multi-cavità sono comuni. Il processo è ideale per applicazioni con volumi elevati come O-ring, anelli di tenuta e piccole guarnizioni di precisione. Le macchine a iniezione consentono inoltre un controllo preciso della velocità, della pressione e della temperatura di iniezione, che è fondamentale per parti complesse con pareti sottili.
Parametri di processo critici che influiscono sulla qualità
Temperatura dello stampo
La temperatura dello stampo determina la velocità di vulcanizzazione. Per la maggior parte delle mescole di gomma convenzionali, l'intervallo di lavoro è compreso tra 150°C e 190°C. Una temperatura bassa prolunga il tempo di polimerizzazione e può causare una polimerizzazione insufficiente; una temperatura troppo elevata può bruciare il composto prima che scorra nella cavità. L'impostazione effettiva dovrebbe essere derivata dalla curva del reometro del composto e dovrebbe essere verificata durante la produzione.
Pressione di serraggio
La pressione forza il composto a riempire la cavità e mantiene lo stampo chiuso contro le forze interne generate dalla gomma. Per lo stampaggio a compressione, la pressione viene solitamente espressa in tonnellate per pollice quadrato, con un intervallo tipico compreso tra 800 psi e 2.500 psi a seconda del composto e della complessità della parte. Una pressione insufficiente provoca un riempimento incompleto e vuoti interni; una pressione eccessiva può danneggiare gli inserti o produrre bave eccessive.
Tempo di cura
Il tempo di polimerizzazione è il tempo che intercorre dal momento in cui lo stampo si chiude fino a quando la parte è pronta per essere rimossa. È influenzato dalla temperatura, dalla chimica del composto e dallo spessore della parte. Le parti più spesse necessitano di tempi di permanenza più lunghi per consentire al calore di penetrare nel nucleo. Una regola pratica per la gomma per uso generale è da 1 a 3 minuti per millimetro di spessore della parete a 160°C, ma il tempo preciso dovrebbe essere preso dalla curva di polimerizzazione del composto specifico.
Vuoto e ventilazione
L'aria intrappolata provoca bolle e un riempimento incompleto, soprattutto nello stampaggio a compressione. Le prese d'aria o le piccole scanalature di ventilazione nella cavità consentono all'aria di fuoriuscire prima che la gomma le chiuda. Gli operatori devono verificare che tutti gli sfiati siano privi di residui di gomma, poiché gli sfiati ostruiti sono una delle principali cause di rottami.
Selezione dell'attrezzatura per diversi metodi di stampaggio
Scegliere la giusta macchina per lo stampaggio della gomma non significa scegliere l'unità più grande del catalogo. È necessario adattare la forza di chiusura della macchina, le dimensioni della piastra, il controllo della temperatura e il livello di automazione alle parti prodotte e alla quantità prevista. Una scelta sbagliata limiterà la vostra futura gamma di prodotti o aumenterà inutilmente i costi operativi.
Scelta di una pressa per stampaggio a compressione
Per lo stampaggio a compressione, i parametri chiave sono l'area della piastra, la pressione massima di chiusura e la precisione del riscaldamento. Se le tue parti sono complesse o hanno sezioni sottili, cerca una pressa con una camera a vuoto in modo che l'aria intrappolata possa essere rimossa prima della chiusura. Sono preferibili anche le presse idrauliche con comando di chiusura rallentata per evitare sacche d'aria.
Scelta di una macchina per lo stampaggio a iniezione
Per lo stampaggio a iniezione, la dimensione del getto, la pressione di iniezione e la distanza tra le colonne sono fondamentali. La macchina dovrebbe essere in grado di fornire un peso di iniezione costante e una vite in grado di gestire la viscosità del composto. Una macchina per iniezione di gomma verticale-orizzontale offre all'impianto la flessibilità di gestire stampi sia verticali che orizzontali, il che è utile per parti con inserti o per la produzione in lotti con frequenti cambi di utensile.
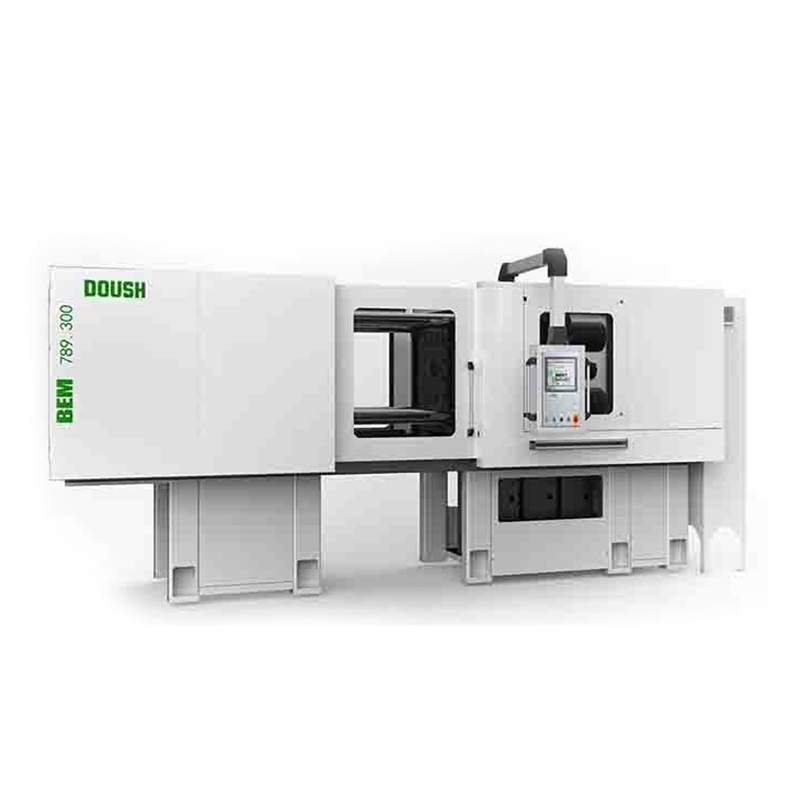 Macchina per iniezione di gomma verticale e orizzontale per pezzi complessi Questa macchina combina capacità di iniezione verticale e orizzontale, offrendo flessibilità per parti con inserti metallici o frequenti cambi di utensile. Il suo sistema servoidraulico e il controllo preciso della temperatura garantiscono una qualità costante per vari materiali in gomma, tra cui NR, SBR, NBR, EPDM e CR. Visualizza il prodotto →
Scelta di un preformatore
Se si utilizza lo stampaggio a compressione o a trasferimento, un preformatore di precisione può ridurre la bava e migliorare la consistenza. Il preformatore estrude un volume controllato di composto in un grezzo che corrisponde molto fedelmente al peso della cavità. Un preformatore di precisione ad alimentazione fredda è particolarmente efficace per i composti sensibili al calore, perché non aumenta eccessivamente la temperatura del materiale durante la formatura.
Difetti comuni dello stampaggio della gomma e come prevenirli
- Bolle d'aria — Aumentare la pressione di bloccaggio, migliorare lo sfiato o utilizzare una pressa assistita dal vuoto. Controllare inoltre che la preforma non sia riempita eccessivamente.
- Riempimento incompleto — Aumentare la pressione nella cavità, rallentare la velocità di chiusura o aumentare la temperatura dello stampo. Verificare che la preforma contenga materiale sufficiente.
- Flash — La bava è comunemente causata dal sovraccarico della cavità, da una bassa pressione di bloccaggio o da una linea di giunzione usurata. Ridurre il peso della preforma e controllare l'allineamento dello stampo.
- Restringimento — Un certo restringimento è inevitabile, ma un restringimento eccessivo indica una polimerizzazione insufficiente o una quantità eccessiva di riempitivo. Regolare il tempo di polimerizzazione e confrontare la densità del composto con le specifiche.
- Attaccature o strappi durante la sformatura — Ciò è spesso causato da una polimerizzazione eccessiva o da un agente distaccante inadeguato. Controllare il sistema di rilascio dello stampo e ridurre il tempo di permanenza se la parte inizia a degradarsi.
Materiali e composti utilizzati nello stampaggio della gomma
Gomma Naturale e SBR
La gomma naturale (NR) offre un'elevata resistenza alla trazione e un eccellente rimbalzo, rendendola una scelta comune per i supporti antiurto automobilistici e gli isolatori di vibrazioni industriali. La gomma stirene-butadiene (SBR) è un'alternativa sintetica che viene spesso miscelata con NR per ridurre i costi negli stampaggi per uso generale.
NBR ed EPDM
La gomma nitrilica (NBR) offre un'eccezionale resistenza agli oli e ai carburanti, quindi domina applicazioni come paraolio e tubi del carburante. L'EPDM eccelle negli ambienti esterni e ad alta temperatura grazie alla sua forte resistenza all'ozono e agli agenti atmosferici. Entrambi i materiali vengono regolarmente stampati utilizzando tecniche di compressione o iniezione, con l'iniezione preferita per la produzione in grandi volumi.
Silicone e gomma fluorurata
La gomma siliconica è ampiamente utilizzata laddove è richiesto un ampio intervallo di temperature di servizio, da -40°C a 200°C. La gomma fluorurata (FKM) e gli elastomeri AEM sono utilizzati nelle impegnative applicazioni automobilistiche e aerospaziali in cui si verifica l'esposizione a sostanze chimiche aggressive. Questi composti speciali richiedono un controllo preciso della temperatura perché polimerizzano in un intervallo più ristretto rispetto alle gomme convenzionali.
Standard di controllo di qualità e tolleranza
Il controllo dimensionale nello stampaggio della gomma è più difficile che nel metallo o nella plastica perché le parti in gomma escono dallo stampo con un fattore di ritiro che dipende dal composto e dal processo. Lo standard ISO 3302-1 classifica le tolleranze delle parti in gomma in classi. Per una piccola parte con una dimensione nominale di 10 mm, la classe più stretta M1 consente una tolleranza di ±0,2 mm , mentre la classe M3 consente ±0,6 mm. Ciò significa che un processo deve essere in grado di fornire dimensioni ripetibili ben all'interno della classe applicabile se si desidera smistare le parti in modo economicamente vantaggioso.
Altri punti critici di controllo sono:
- Misurazione della durezza sulla parte finita, generalmente in unità Shore A, secondo ISO 48.
- Ispezione visiva per difetti superficiali sotto una sorgente luminosa standard.
- Controlli della densità o del peso specifico per confermare che il composto è coerente.
- Controlli del punto di iniezione e della bava con una frequenza definita per rilevare tempestivamente l'usura dello stampo.
Applicazioni dello stampaggio della gomma in tutti i settori
Lo stampaggio della gomma è la spina dorsale di molti prodotti durevoli. Nel settore automobilistico produce paraoli, guarnizioni, boccole, molle ad aria e supporti antivibranti. Il settore elettrico ed elettronico si affida agli stampati in gomma per pressacavi, guarnizioni di connettori e componenti isolanti. Gli impianti industriali utilizzano parti stampate in gomma in pompe, valvole e sistemi di trasporto, mentre i beni di consumo spesso includono impugnature, piedini e O-ring in gomma. Per applicazioni molto specifiche come le palline da tennis, una linea di produzione dedicata al tennis combina lo stampaggio con operazioni di confezionamento e inscatolamento di tessuti.
Poiché la scelta del materiale e del processo influisce direttamente sulle prestazioni, una fabbrica in grado di utilizzare più tecnologie di stampaggio è in grado di servire una gamma più ampia di clienti senza esternalizzazione.
Come ottimizzare una linea di produzione di stampaggio gomma
In un’officina di stampaggio della gomma matura, i maggiori vantaggi derivano solitamente dalla riduzione degli scarti e dall’automazione, non dall’accelerazione della pressa stessa. Una preformatrice di precisione con alimentazione a freddo può tagliare le bave offrendo un peso della preforma molto preciso, che a sua volta riduce i tempi di rifilatura e gli scarti di materiale. Un sistema di dosaggio intelligente ad alta precisione per piccoli prodotti chimici elimina gli errori di pesatura manuale nella fase di composizione. L'automazione del carico e dello scarico dei pezzi può ridurre il tempo di apertura della pressa di diversi secondi per ciclo, il che si somma su migliaia di cicli.
Anche il monitoraggio del processo è importante. La registrazione della temperatura di polimerizzazione e del tempo di ciclo di ogni macchina consente di individuare tempestivamente la deriva, prima che si accumulino parti di scarto. Una tecnica efficace consiste nell'utilizzare un database comune per le curve del reometro del composto e il profilo della termocoppia dello stampo, in modo che gli operatori possano vedere a colpo d'occhio se un determinato lotto polimerizzerà entro la finestra prevista. Per le linee di produzione che includono una fase di preformatura, l'aggiunta di un preformatore di precisione alla linea è spesso uno degli investimenti con un ritorno dell'investimento più rapido.
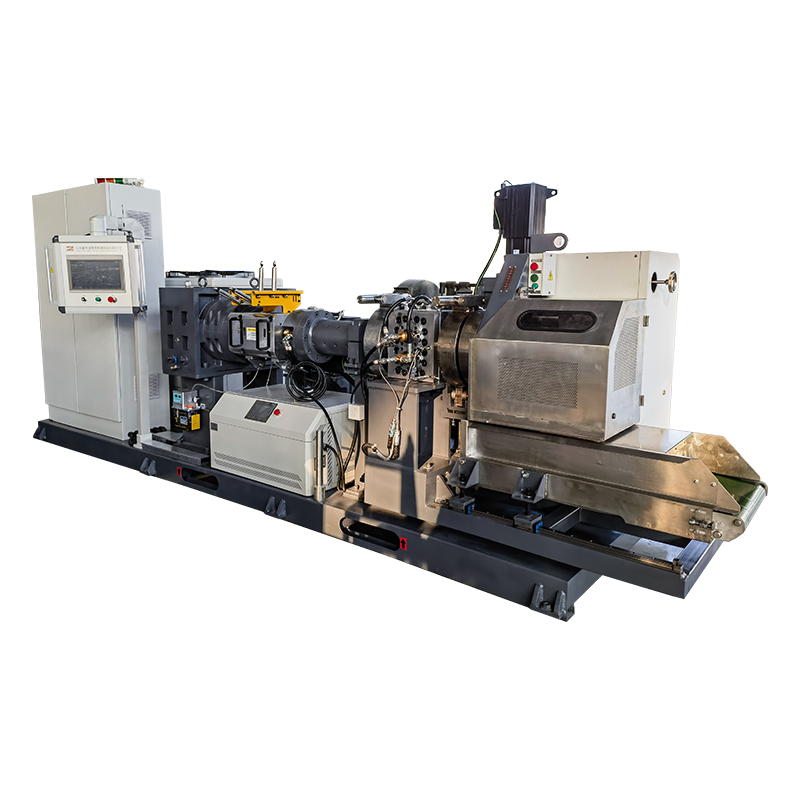 Preformatore di precisione con alimentazione a freddo per una produzione accurata di grezzi in gomma Questo preformatore taglia la gomma mista in forme e pesi accurati con tolleranza inferiore a 8‰, adatta per NBR, EPDM, FKM e altro. Integra filtraggio, estrusione, taglio, pesatura e conteggio, che aiutano a ridurre la bava e migliorare la consistenza nello stampaggio a compressione e trasferimento. Visualizza il prodotto →
Domande frequenti
Qual è la differenza tra stampaggio a compressione e ad iniezione?
Lo stampaggio a compressione posiziona la gomma preriscaldata direttamente in uno stampo aperto che viene poi chiuso, mentre lo stampaggio a iniezione spinge la gomma riscaldata ad alta pressione in uno stampo chiuso attraverso un sistema di canali. Lo stampaggio a iniezione è più veloce e preciso, ma richiede attrezzature più costose. Lo stampaggio a compressione è più semplice ed economico, ideale per pezzi di grandi dimensioni a basso volume.
Quale temperatura è necessaria per lo stampaggio della gomma?
La maggior parte delle mescole di gomma polimerizza a temperature comprese tra 150°C e 190°C. La temperatura esatta è determinata dalla curva di vulcanizzazione del composto e deve essere mantenuta entro una fascia ristretta per produrre proprietà fisiche costanti.
Quanto dura un ciclo di stampaggio della gomma?
Il tempo del ciclo varia da meno di un minuto per piccoli pezzi stampati a iniezione a più di dieci minuti per prodotti spessi stampati a compressione. Il tempo di polimerizzazione dipende dalla temperatura, dallo spessore della parete e dal sistema di polimerizzazione del composto.
È possibile produrre parti in gomma senza sbavatura?
Nella maggior parte dei casi, no. La bava è un normale sottoprodotto del processo di stampaggio. Tuttavia, strumenti adeguatamente regolati e preforme accurate possono ridurre al minimo le bave fino al punto in cui la sbavatura è molto rapida. Una sbavatrice criogenica rimuove le bave senza danneggiare la superficie del pezzo.
Cosa causa le bolle d'aria nelle parti stampate in gomma?
Le bolle d'aria sono causate dall'aria intrappolata nella cavità, dall'umidità nel composto o da un composto non polimerizzato che rilascia gas. Aumentando la pressione di bloccaggio, utilizzando lo sfiato del vuoto o deumidificando il composto è possibile eliminare il problema.
Qual è il processo migliore per i piccoli O-ring?
Per volumi elevati, lo stampaggio a iniezione è la scelta migliore perché produce peso costante e cicli rapidi. Per volumi medi o prototipi, lo stampaggio a trasferimento può essere più economico, mentre lo stampaggio a compressione è adatto per O-ring molto grandi prodotti in piccole quantità.
Conclusione
Il processo di stampaggio della gomma non è una singola operazione ma una serie di fasi strettamente controllate che influiscono tutte sulle prestazioni, sui costi e sulla consistenza delle parti. Scegliendo il processo giusto per la geometria e il volume della parte, impostando la temperatura, la pressione e il tempo corretti e mantenendo un composto ben conservato e preformato con precisione, un impianto di produzione può ottenere una produzione più elevata e tassi di scarto inferiori. L'attrezzatura giusta lo rende possibile e il modo migliore per iniziare è definire prima la finestra del processo, quindi selezionare l'attrezzatura che può contenerla comodamente. Che tu stia aggiornando una linea esistente o pianificandone una nuova, coinvolgere un fornitore di attrezzature esperto nelle prime fasi del progetto ti eviterà costosi errori successivi.

